

Come ottimizzare il taglio laser inox in officina
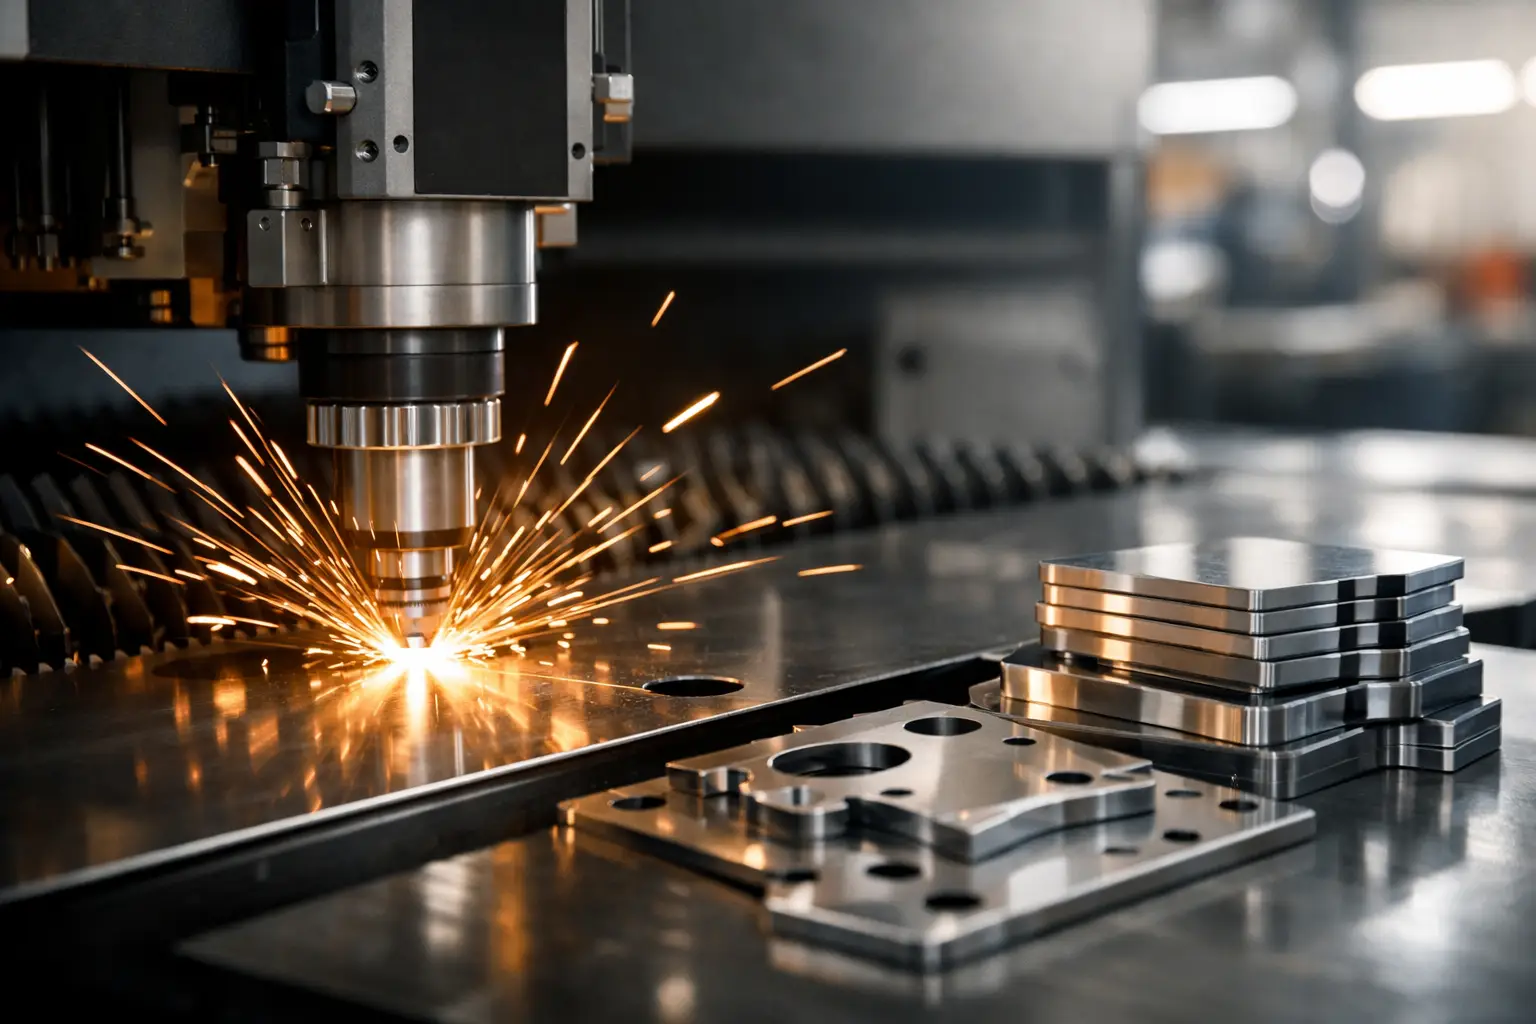
Una lamiera in acciaio inox tagliata con precisione non è soltanto un semilavorato corretto: è una superficie pronta a entrare in un progetto, in una carpenteria o in un componente di design senza correzioni impreviste. Per ottimizzare il taglio laser inox occorre quindi considerare insieme materiale, geometria, finitura, gas di assistenza e destinazione d’uso. Il parametro giusto non è mai solo quello che fa avanzare più velocemente la macchina.
Per chi lavora con inox decorativi, colorati o destinati a contesti igienici, il risultato si misura anche lungo il bordo: assenza di bave, limitata alterazione termica, protezione della faccia a vista e ripetibilità tra un lotto e l’altro. La qualità del taglio comincia dalla scelta della lamiera e prosegue fino alla movimentazione del pezzo finito.
Ottimizzare il taglio laser inox partendo dal materiale
L’acciaio inossidabile non è una categoria unica. Qualità come AISI 304 e AISI 316 hanno comportamenti consolidati nelle lavorazioni laser, ma spessore, stato superficiale, planarità e presenza di film protettivo incidono direttamente sul processo. Una lamiera sottile satinata per un rivestimento interno richiede attenzioni diverse da una piastra più spessa destinata a una struttura o a un impianto industriale.
La finitura determina in particolare il livello di cura richiesto. Su una superficie Super Mirror, Metal Art, Water Rhythm, Granex o colorata T22 Titanium, ogni micrograffio può restare visibile e alterare la continuità estetica dell’insieme. Nelle lamiere rigidizzate, bugnate o antiscivolo, invece, la geometria della texture modifica il contatto con il piano di appoggio e rende essenziale una corretta gestione della planarità.
Prima del taglio è utile definire tre aspetti con chi fornisce il materiale: il verso della finitura, la faccia destinata a rimanere visibile e la presenza della pellicola protettiva. Il verso di una satinatura o di una decorazione non è un dettaglio di magazzino. In una serie di pannelli per ascensori, arredi, facciate o insegne, deve restare coerente per evitare disallineamenti visivi in fase di montaggio.
Spessore e tolleranze: il punto di partenza reale
I parametri macchina si impostano sullo spessore nominale, ma la costanza del risultato dipende dalla tolleranza effettiva della lamiera. Quando si progettano incastri, linguette e pieghe ravvicinate, anche variazioni minime possono influenzare il gioco tra le parti. Il laser consente grande precisione, ma non elimina la necessità di progettare con tolleranze adeguate al materiale e alla lavorazione successiva.
Il progettista dovrebbe valutare fin dall’inizio la larghezza del taglio, la cosiddetta kerf, e il possibile apporto termico sui dettagli più minuti. Fori piccoli, nervature sottili e raggi interni stretti sono fattibili entro limiti precisi: chiedere alla macchina di produrre geometrie estreme può ridurre velocità, qualità del bordo e stabilità del pezzo.
Gas, fuoco e velocità: l’equilibrio che definisce il bordo
Nel taglio laser dell’inox, l’azoto è spesso scelto per ottenere un bordo chiaro, privo di ossidazione marcata e più adatto a restare a vista o a ricevere lavorazioni successive. Agisce espellendo il materiale fuso senza innescare una reazione esotermica significativa. È la soluzione indicata quando il manufatto deve mantenere un’elevata qualità estetica o quando il bordo sarà sottoposto a saldatura, finitura o trattamento.
L’ossigeno può essere impiegato in applicazioni specifiche, soprattutto quando la priorità è la produttività su determinati spessori. Tuttavia, tende a lasciare sul bordo un’ossidazione che va valutata con attenzione. In un componente interno non visibile, successivamente lavorato, può essere una scelta coerente. In un pannello decorativo, in un elemento per il settore alimentare o in una finitura specchiante, è spesso preferibile evitare rilavorazioni e scegliere fin dall’inizio un processo più pulito.
La potenza non va interpretata come un valore da portare sempre al massimo. Una potenza elevata, combinata con velocità e posizione del fuoco non adeguate, può generare rugosità, bave, striature profonde o surriscaldamenti localizzati. Allo stesso modo, un avanzamento eccessivo può lasciare tratti non completamente separati, mentre un avanzamento troppo lento aumenta il carico termico e peggiora il bordo.
La regolazione efficace nasce dalla relazione tra potenza, velocità, ugello, pressione del gas e altezza di taglio. Cambiare un solo valore senza verificare gli altri porta spesso a correzioni casuali. Per produzioni ripetitive, una libreria di parametri validata per lega, spessore e finitura riduce scarti e tempi di set-up.
Il ruolo di lente, ugello e centraggio
La qualità del fascio deve arrivare al materiale senza perdite. Lenti contaminate, ugelli deformati o non perfettamente centrati rispetto al fascio compromettono la regolarità del taglio anche quando i parametri risultano corretti sulla carta. Sono anomalie che si manifestano con bave asimmetriche, taglio inclinato o differenze tra direzioni diverse della stessa sagoma.
La manutenzione ordinaria è quindi una scelta produttiva, non un’attività accessoria. Controllare la pulizia dell’ottica, il centraggio dell’ugello e la stabilità dell’altezza di lavoro protegge tanto la precisione dimensionale quanto l’aspetto del bordo. Questo vale ancora di più su sagome complesse, dove la macchina alterna accelerazioni, angoli stretti e microgiunzioni.
Progettare per ridurre scarti e rilavorazioni
Molti problemi attribuiti al laser nascono in realtà dal disegno. Un progetto pensato per il taglio considera il comportamento della lamiera durante la lavorazione e dopo lo scarico. Dettagli molto vicini tra loro accumulano calore; elementi sottili possono deformarsi; angoli vivi tendono a concentrare energia e richiedono una gestione mirata della traiettoria.
Gli angoli interni meritano un’attenzione particolare. Se un componente deve ospitare un inserto o un incastro a squadra, un piccolo scarico di raggio può migliorare l’accoppiamento e rendere il taglio più stabile. Non è una rinuncia alla precisione: è progettazione consapevole del processo.
Anche il nesting, cioè la disposizione dei pezzi sul foglio, richiede equilibrio. Aumentare il numero di sagome per lamiera migliora il rendimento del materiale, ma una distanza troppo ridotta può favorire la trasmissione termica, rendere instabile lo scheletro residuo e aumentare il rischio di segni durante lo scarico. Il miglior nesting non è sempre quello più fitto: è quello che conserva qualità, sicurezza e continuità produttiva.
Quando la faccia estetica è critica, è opportuno definire inoltre il lato di ingresso del fascio, la sequenza di taglio e la posizione delle microgiunzioni. Un ponte lasciato in un punto visibile o difficile da rifinire può compromettere un pannello altrimenti perfetto. Nelle lavorazioni su misura, la prova su campione resta lo strumento più affidabile per verificare insieme estetica e funzionalità.
Proteggere le finiture decorative durante il processo
L’inox decorativo chiede un metodo di movimentazione coerente con il suo valore. La pellicola protettiva, quando compatibile con il taglio laser, aiuta a preservare la superficie da impronte e abrasioni leggere. Non sostituisce però l’attenzione in officina: trucioli, contatti con superfici sporche, sovrapposizioni improprie e scarico non controllato possono segnare il materiale anche dopo un taglio impeccabile.
Le finiture riflettenti e galvaniche richiedono una valutazione preliminare della pellicola, della potenza e della zona termicamente influenzata. La pellicola può reagire al calore, lasciare residui o rendere più delicata la pulizia finale. Non esiste una ricetta universale, perché il comportamento cambia in funzione dello spessore, del tipo di rivestimento e della complessità del disegno.
Per applicazioni architettoniche e d’interior, conviene mantenere la protezione fino al più tardi possibile, annotando lato a vista e verso della finitura già in fase di taglio e imballaggio. È un passaggio semplice che evita errori costosi in cantiere o durante l’assemblaggio di serie.
Controlli finali: precisione che resta nel pezzo
Un controllo efficace non si limita a verificare se la sagoma è stata separata dalla lamiera. Occorre valutare dimensioni, perpendicolarità del bordo, presenza di bave, colorazione termica, deformazioni e stato della finitura. Per pezzi destinati a saldatura, vanno osservate anche le condizioni del bordo in relazione al ciclo successivo: residui e ossidi possono richiedere pulizia o preparazione aggiuntiva.
Nei settori alimentare, medicale e farmaceutico, la qualità della superficie e la pulibilità assumono un peso ulteriore. Se il componente è destinato al contatto con alimenti, la scelta del materiale e delle lavorazioni deve essere coerente con le verifiche di idoneità M.O.C.A. previste dal progetto. Il laser è parte di una filiera in cui progettazione, finitura e controllo devono parlare la stessa lingua.
Steel Service Group affianca progettisti e imprese nella selezione di lamiere inox, finiture e lavorazioni su misura, perché il taglio laser esprima davvero il potenziale del materiale. Richiedere un campione prima della produzione permette di osservare la superficie alla luce reale, valutare il bordo e scegliere con maggiore certezza. Nell’acciaio, la qualità non si corregge alla fine: si costruisce a partire dalla prima scelta.


