

Finiture PVD per inox: colore, durata e progetto
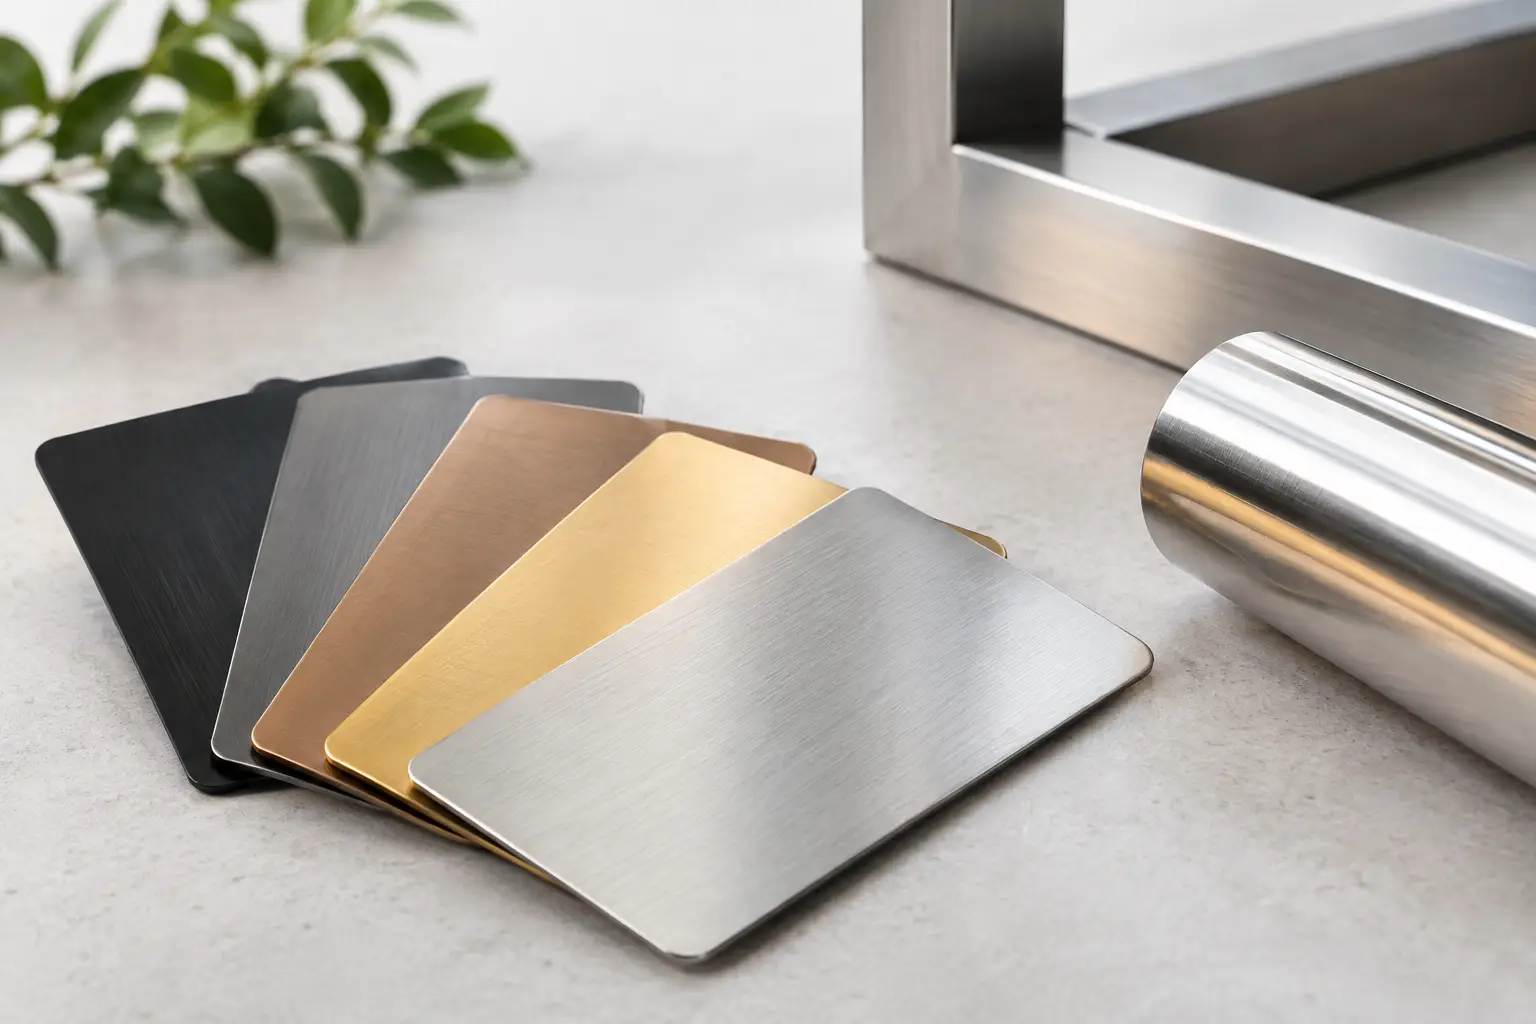
Un oro caldo su una parete di ascensore, un nero profondo per un banco reception, un bronzo uniforme su un rivestimento contract: le finiture PVD consentono di portare il colore sull’acciaio inox senza rinunciare alla sua identità materica. Non sono una semplice scelta estetica. Definiscono il modo in cui una superficie riflette la luce, resiste all’uso quotidiano, si inserisce in un processo produttivo e comunica il valore di un progetto.
Per progettisti, produttori e contractor, la decisione non riguarda soltanto la tonalità. Occorre valutare il supporto, la preparazione superficiale, il contesto d’impiego, le lavorazioni successive e il livello di manutenzione previsto. L’eccellenza non è una destinazione: anche nella scelta di una superficie colorata, nasce dalla corrispondenza precisa tra materiale e applicazione.
Che cosa sono le finiture PVD
PVD significa Physical Vapour Deposition, deposizione fisica da fase vapore. Il processo avviene in ambiente controllato, generalmente sotto vuoto: elementi metallici vengono vaporizzati e depositati sull’acciaio inox come strati estremamente sottili, ad alta adesione. La composizione del rivestimento e i parametri di processo producono colorazioni differenti, tra cui oro, champagne, bronzo, rame, nero e tonalità più contemporanee.
Il risultato non è una verniciatura coprente. La finitura PVD segue e valorizza la superficie sottostante: una base Super Mirror restituisce profondità e riflessi netti; una satinata diffonde la luce con maggiore discrezione; una texture rigidizzata, Water Rhythm o Granex/Vortex trasforma il colore in un elemento tridimensionale. Per questo la scelta della finitura meccanica o decorativa viene prima del colore, non dopo.
Lo strato PVD è molto sottile, ma non per questo marginale. Offre una superficie dura e stabile, adatta a molte applicazioni decorative e funzionali. Le sue prestazioni reali, tuttavia, dipendono dall’intero sistema: qualità dell’inox, preparazione del supporto, geometria del manufatto, esposizione e corretta gestione in officina.
Finiture PVD: dove esprimono il massimo valore
Nell’interior design, il PVD permette di utilizzare l’inox come una superficie architettonica riconoscibile. Porte, profili, boiserie, pareti attrezzate, banconi, corpi illuminanti e componenti di arredo acquistano una tonalità continua mantenendo la precisione visiva del metallo. Rispetto a materiali più delicati, l’acciaio colorato conserva inoltre un carattere tecnico che è particolarmente apprezzato negli spazi ad alta frequentazione.
Nel settore hospitality e retail, la finitura può sostenere l’identità del luogo senza ricorrere a rivestimenti fragili. Un bronzo satinato può rendere più calda una hall; il nero su texture anti-impronta può definire elementi di servizio soggetti a contatto; l’oro specchiato trova applicazione in dettagli decorativi, insegne e rivestimenti dove la luce è parte integrante del progetto.
Anche ascensori, trasporti, arredo urbano protetto e componenti OEM possono beneficiare delle finiture PVD. In questi casi, però, la bellezza deve convivere con requisiti più severi: resistenza al graffio, pulibilità, ripetibilità cromatica, disponibilità dei formati e compatibilità con taglio, piega o assemblaggio. Il colore va specificato come parte di una fornitura industriale, non scelto solo da una fotografia.
La superficie di base decide il risultato
L’acciaio colorato PVD non maschera i difetti del supporto. Al contrario, può renderli più visibili, soprattutto sulle finiture lucide. Segni di movimentazione, disomogeneità di satinatura, micrograffi e impronte incidono sulla percezione finale. Una corretta selezione della lamiera di partenza e una gestione attenta delle pellicole protettive sono quindi essenziali quanto il processo di deposizione.
Una superficie Super Mirror colorata offre un effetto scenografico e una riflessione elevata, ma richiede attenzione durante trasformazione e posa. Il satinato colorato è spesso più equilibrato per pannellature, arredi e rivestimenti, perché attenua i segni d’uso senza perdere la presenza del colore. Le texture rigidizzate o bugnate aggiungono profondità, aiutano a dissimulare i piccoli contatti e possono contribuire alla funzionalità antiscivolo quando il disegno e l’applicazione lo consentono.
Non esiste quindi una finitura migliore in assoluto. Per una parete espositiva può prevalere l’impatto ottico dello specchio; per un ambiente contract ad alta frequentazione possono contare di più satinatura, texture e facilità di manutenzione. Il campione va osservato nella luce reale del progetto, accostato agli altri materiali e verificato anche da vicino.
Colore e prestazione: le verifiche prima della produzione
La tonalità PVD dipende dalla tecnologia, dal lotto, dalla superficie di base e dalla geometria del pezzo. Quando il progetto richiede continuità su grandi superfici o su componenti prodotti in tempi diversi, è opportuno definire fin dall’inizio un riferimento campione e pianificare la fornitura. Questo riduce il rischio di accostamenti percepiti come disomogenei, soprattutto su pannelli lucidi o sotto illuminazione radente.
Va considerata anche la sequenza delle lavorazioni. Taglio laser, piegatura, saldatura e molatura possono alterare localmente l’aspetto o interrompere il rivestimento. In molti casi è preferibile eseguire le principali lavorazioni prima della deposizione PVD; in altri, occorre progettare giunti, bordi e fissaggi in modo che la superficie a vista rimanga protetta. La fattibilità dipende da spessore, raggio di piega, formato e disegno del particolare.
L’acciaio inox resta il cuore della prestazione anticorrosiva. Il PVD non sostituisce la scelta corretta della qualità di inox per ambienti umidi, marini, industriali o soggetti a detergenti aggressivi. Per esterni e contesti critici occorre valutare esposizione, ristagni, contaminanti e piano di pulizia. Un colore durevole richiede una specifica completa, non soltanto il nome di una tonalità.
Pulizia, impronte e contatto con gli alimenti
La manutenzione quotidiana delle finiture PVD richiede metodo, non prodotti speciali. Panni morbidi, acqua e detergenti neutri sono generalmente la scelta più prudente. Polveri abrasive, spugne aggressive, prodotti contenenti cloruri o acidi non controllati possono segnare la superficie e compromettere nel tempo l’aspetto del rivestimento.
Nelle aree soggette a contatto frequente, come pannelli di comando, maniglie, rivestimenti di ascensori e banconi, un trattamento anti-impronta può migliorare l’esperienza d’uso. Va però valutato insieme alla finitura scelta e alle richieste di pulizia: il trattamento non elimina la necessità di manutenzione, ma può rendere meno evidente l’impronta e facilitare il ripristino della superficie.
Per attrezzature, arredi o componenti destinati al settore alimentare, la sola dicitura PVD non equivale automaticamente all’idoneità al contatto con gli alimenti. È necessario verificare il sistema completo, l’impiego previsto e la documentazione applicabile, inclusa l’eventuale verifica M.O.C.A. La precisione documentale è parte della qualità del materiale, soprattutto nelle commesse regolamentate.
Come impostare una richiesta efficace
Una richiesta tecnica ben costruita evita campionature non pertinenti e accelera la selezione. Oltre al colore desiderato, è utile indicare la lega di inox richiesta, il formato – lamiera, coil, nastro, tubo o elemento lavorato – lo spessore, la finitura di base e il settore di destinazione. Contano anche il tipo di lavorazione successiva, il quantitativo, il livello di esposizione e la presenza di requisiti estetici o normativi specifici.
Per un progetto architettonico, una campionatura dovrebbe comprendere la finitura completa e non solo il colore: base satinata o specchiata, texture, eventuale pellicola protettiva e trattamento anti-impronta. Per una produzione seriale, invece, conviene verificare in anticipo tolleranze cromatiche, protezione in movimentazione, taglio su misura e continuità della fornitura. Steel Service Group affianca questa fase con campioni e supporto applicativo, perché la scelta più efficace nasce dal confronto diretto con il materiale.
Un campione PVD non serve soltanto a confermare una tonalità. Serve a mettere alla prova l’idea: guardarlo sotto la luce prevista, toccarlo, pulirlo, accostarlo a vetro, legno o pietra e valutarne la resa dopo le lavorazioni. È in questo passaggio concreto che l’acciaio inox smette di essere un semilavorato e diventa una superficie progettuale.


