

Spessore taglio laser: come scegliere l’inox
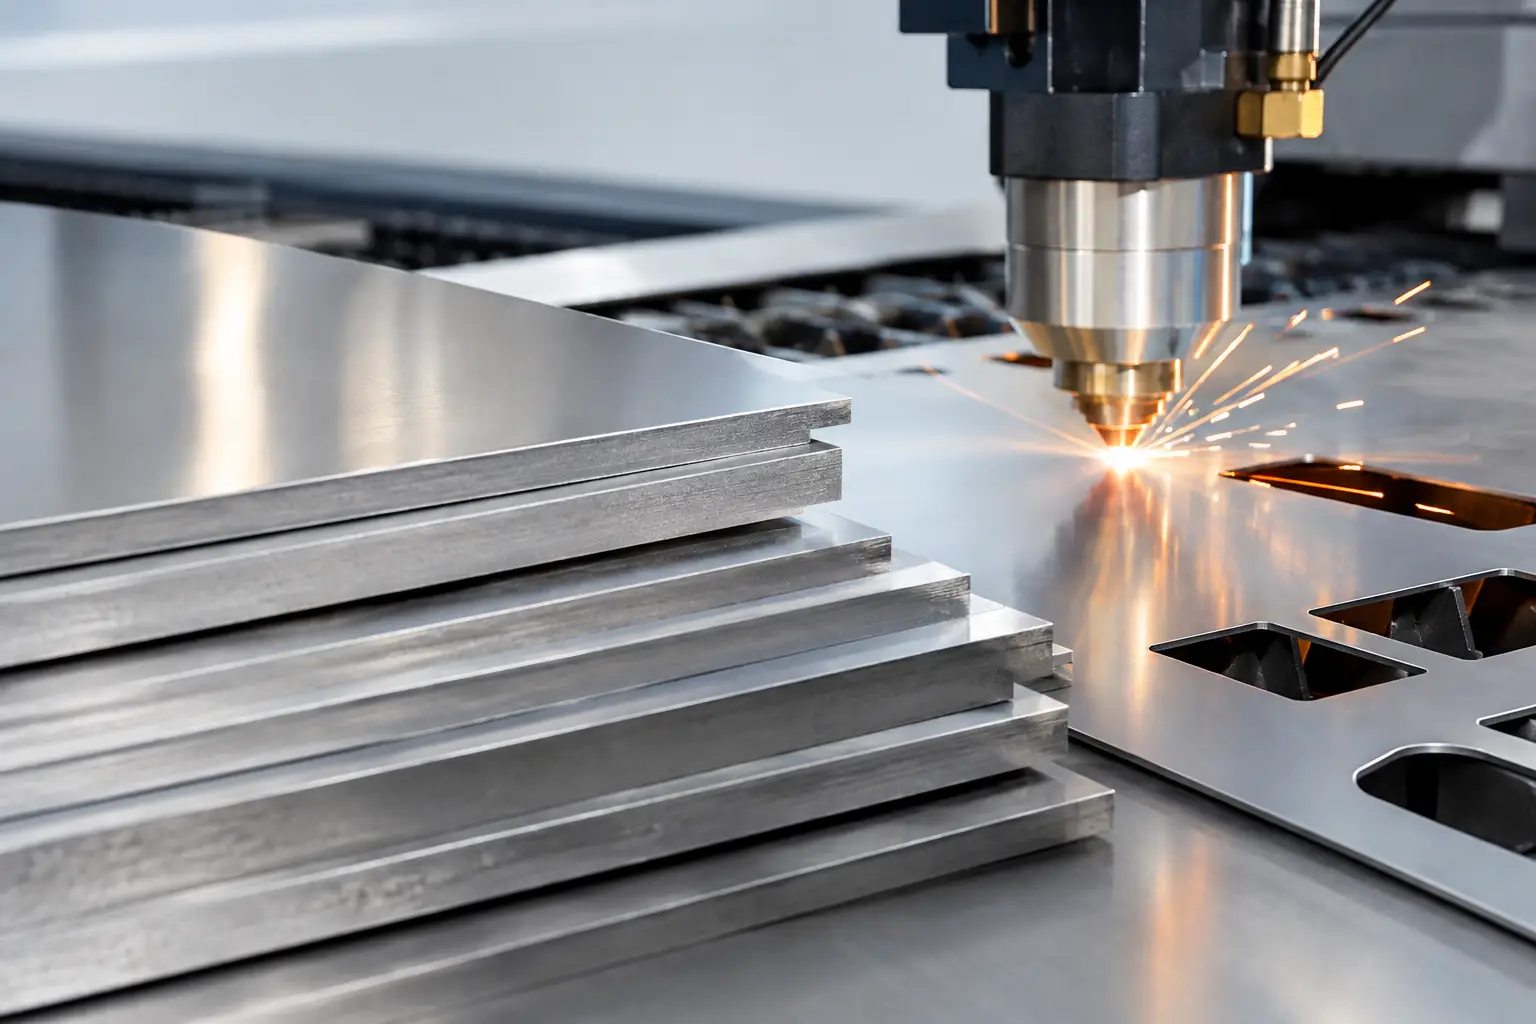
Un decimo di millimetro può cambiare la qualità di un bordo, il tempo ciclo di una commessa e persino la percezione visiva di una superficie decorativa. Lo spessore taglio laser non è quindi un dato da inserire distrattamente in richiesta d’offerta: è una scelta progettuale che mette in relazione lega, formato, geometria del pezzo, finitura e destinazione d’uso.
Nell’acciaio inox, questa relazione merita ancora più attenzione. Una lamiera sottile permette dettagli minuti e componenti leggeri; una lamiera più spessa offre rigidezza, presenza materica e resistenza meccanica. Ma lo spessore, da solo, non dice tutto. Per ottenere pezzi coerenti con il disegno e con l’estetica attesa, occorre considerare come il laser interagisce con il materiale reale, non con un valore teorico.
Spessore del taglio laser: cosa determina davvero
Il taglio laser fonde e asporta localmente il metallo attraverso un fascio concentrato e un gas di assistenza. Man mano che aumenta lo spessore, il fascio deve attraversare una maggiore quantità di materiale e l’equilibrio tra potenza, velocità, fuoco e gas diventa più selettivo. Il risultato può essere eccellente anche su spessori rilevanti, ma cambiano le tolleranze realizzabili, la finitura del bordo e l’economia della lavorazione.
Sull’inox, la scelta dipende prima di tutto dalla qualità richiesta al manufatto. Un elemento interno di carpenteria, destinato alla saldatura o alla verniciatura, accetta condizioni diverse rispetto a una griglia a vista, a un pannello per ascensore, a un componente per arredo o a una lamiera decorativa colorata. La domanda corretta non è solo “qual è lo spessore massimo tagliabile?”, ma “quale spessore consente di ottenere quel particolare, con quella finitura, al livello qualitativo richiesto?”.
Conta anche la famiglia di acciaio. Gli inox austenitici, spesso impiegati quando servono formabilità, resistenza alla corrosione e qualità estetica, hanno un comportamento diverso rispetto ad altre tipologie. Grado, stato superficiale, planarità della lamiera e presenza di film protettivi influenzano il processo. In una commessa ripetitiva, questi aspetti fanno la differenza tra un risultato stabile e una lavorazione da correggere pezzo per pezzo.
Dallo spessore alla geometria del particolare
La geometria può rendere impegnativo un taglio anche quando lo spessore della lamiera è contenuto. Fori piccoli, asole strette, raggi interni ridotti, trafori ravvicinati e scritte sottili concentrano il calore in zone ristrette. Se la lamiera è troppo sottile rispetto alla densità del disegno, il rischio è una deformazione locale; se è più spessa, il rapporto tra diametro del foro e spessore può penalizzare regolarità e pulizia.
Una regola utile consiste nel progettare fori e larghezze minime con dimensioni compatibili con lo spessore. Non è una formula rigida: tecnologia disponibile, qualità richiesta e materiale possono ampliare o restringere il margine. Tuttavia, forzare dettagli troppo piccoli porta facilmente a bave, conicità del taglio, variazioni dimensionali o tempi di lavorazione sproporzionati.
Anche la distanza tra due tagli merita una verifica. Ponticelli troppo esili possono surriscaldarsi, perdere linearità o deformarsi durante l’asportazione. Nei pannelli decorativi questa valutazione è essenziale: il motivo traforato deve conservare ritmo, precisione e resistenza, senza tradire l’idea progettuale con aree fragili o irregolari.
Il bordo non è uguale a ogni spessore
Su spessori sottili, il laser può restituire profili molto definiti e rapidi da produrre, a patto che il pezzo sia correttamente sostenuto e che il disegno tenga conto della deformabilità della lamiera. Salendo di spessore aumenta invece la necessità di governare la verticalità del bordo e le eventuali striature di taglio.
La presenza di microbava non va trattata come un difetto assoluto, perché la sua accettabilità dipende dall’impiego. Per una parte nascosta può essere irrilevante. Per un componente maneggiato dall’utente, una superficie architettonica o un elemento destinato ad ambienti igienicamente sensibili, può essere necessario prevedere una finitura successiva del bordo. La qualità va definita prima, non discussa dopo il taglio.
Finiture decorative e protezione della superficie
L’acciaio inox può essere tecnico e al tempo stesso espressivo. Superfici rigidizzate, bugnate, satinate, specchiate, colorate o con texture profonde richiedono un’attenzione supplementare quando vengono tagliate. La lavorazione interessa principalmente il bordo, ma movimentazione, appoggio, calore e rimozione dei pezzi possono segnare la faccia nobile se il processo non è pianificato con cura.
Per questo la scelta dello spessore va letta insieme al valore della finitura. Una lamiera sottile con superficie Super Mirror, per esempio, può offrire grande impatto visivo ma chiede protezioni adeguate e un controllo rigoroso delle operazioni successive. Una texture come Granex, Vortex o Water Rhythm può invece contribuire a mascherare piccoli segni d’uso e amplificare la tridimensionalità del progetto, senza eliminare la necessità di specificare correttamente il lato estetico.
Occorre inoltre distinguere tra il film protettivo pensato per la logistica e una protezione idonea alle condizioni di taglio. Non tutti i film reagiscono allo stesso modo al calore e non tutte le finiture richiedono il medesimo approccio. Nei materiali colorati, la verifica preventiva su campione aiuta a confermare resa cromatica, pulizia del bordo e compatibilità con le lavorazioni previste.
Precisione, costi e tempi: il compromesso utile
Aumentare lo spessore non significa soltanto aumentare la quantità di acciaio. In genere significa ridurre la velocità di taglio, aumentare il consumo energetico e rendere più rilevante la scelta dei parametri. Se il progetto è sovradimensionato rispetto ai carichi effettivi, si rischia di pagare materiale e lavorazione senza ottenere un vantaggio proporzionato.
Ridurre lo spessore, però, non è sempre una scorciatoia virtuosa. Un pannello troppo flessibile può richiedere nervature, pieghe, telai o rinforzi aggiuntivi. Una parte sottile sottoposta a urti, vibrazioni o sollecitazioni ripetute può perdere stabilità nel tempo. Il costo corretto va quindi calcolato sul componente finito, includendo formatura, saldatura, irrigidimenti, trattamenti e scarti, non solo sul prezzo al chilogrammo.
La quantità cambia il quadro. Per un prototipo o una piccola serie, la priorità può essere verificare rapidamente fattibilità e qualità percepita. Per produzioni seriali, diventano centrali nesting, sfrido, ripetibilità e velocità ciclo. Un confronto tecnico prima dell’ordine permette spesso di modificare pochi dettagli del disegno e ottenere un beneficio concreto su tutta la produzione.
Come preparare una richiesta di taglio efficace
Una richiesta completa riduce le interpretazioni e rende più rapido il confronto tra soluzione desiderata e soluzione producibile. Oltre a materiale e spessore, è utile indicare grado dell’inox, dimensioni del formato, quantità, file vettoriale quotato, tolleranze critiche e lato a vista. Se sono previste pieghe o saldature, vanno dichiarate: il taglio è una fase del processo, non un’attività isolata.
Quando la finitura è parte dell’identità del prodotto, specificare il verso della satinatura, la posizione del film, l’orientamento della texture e i requisiti di integrità estetica evita equivoci. Per impieghi alimentari o in contesti regolamentati, occorre valutare anche pulibilità, trattamenti superficiali e documentazione applicabile, compresa l’idoneità M.O.C.A. quando richiesta.
Prima di definire una grande produzione, il campione resta lo strumento più concreto. Permette di osservare il bordo da vicino, verificare la risposta della finitura, controllare l’accoppiamento con altri componenti e valutare la superficie nella luce reale del progetto. Steel Service Group affronta questa fase come parte della consulenza applicativa: l’obiettivo non è soltanto fornire una lamiera, ma rendere affidabile il passaggio dall’idea al manufatto.
La scelta migliore nasce quando spessore, disegno e finitura parlano la stessa lingua. Richiedere un campione e condividere fin dall’inizio le condizioni di utilizzo consente di dare al laser un compito preciso: trasformare l’inossidabile in un componente tecnicamente corretto e visivamente riconoscibile.


