

Come valutare la rugosità inox in progetto
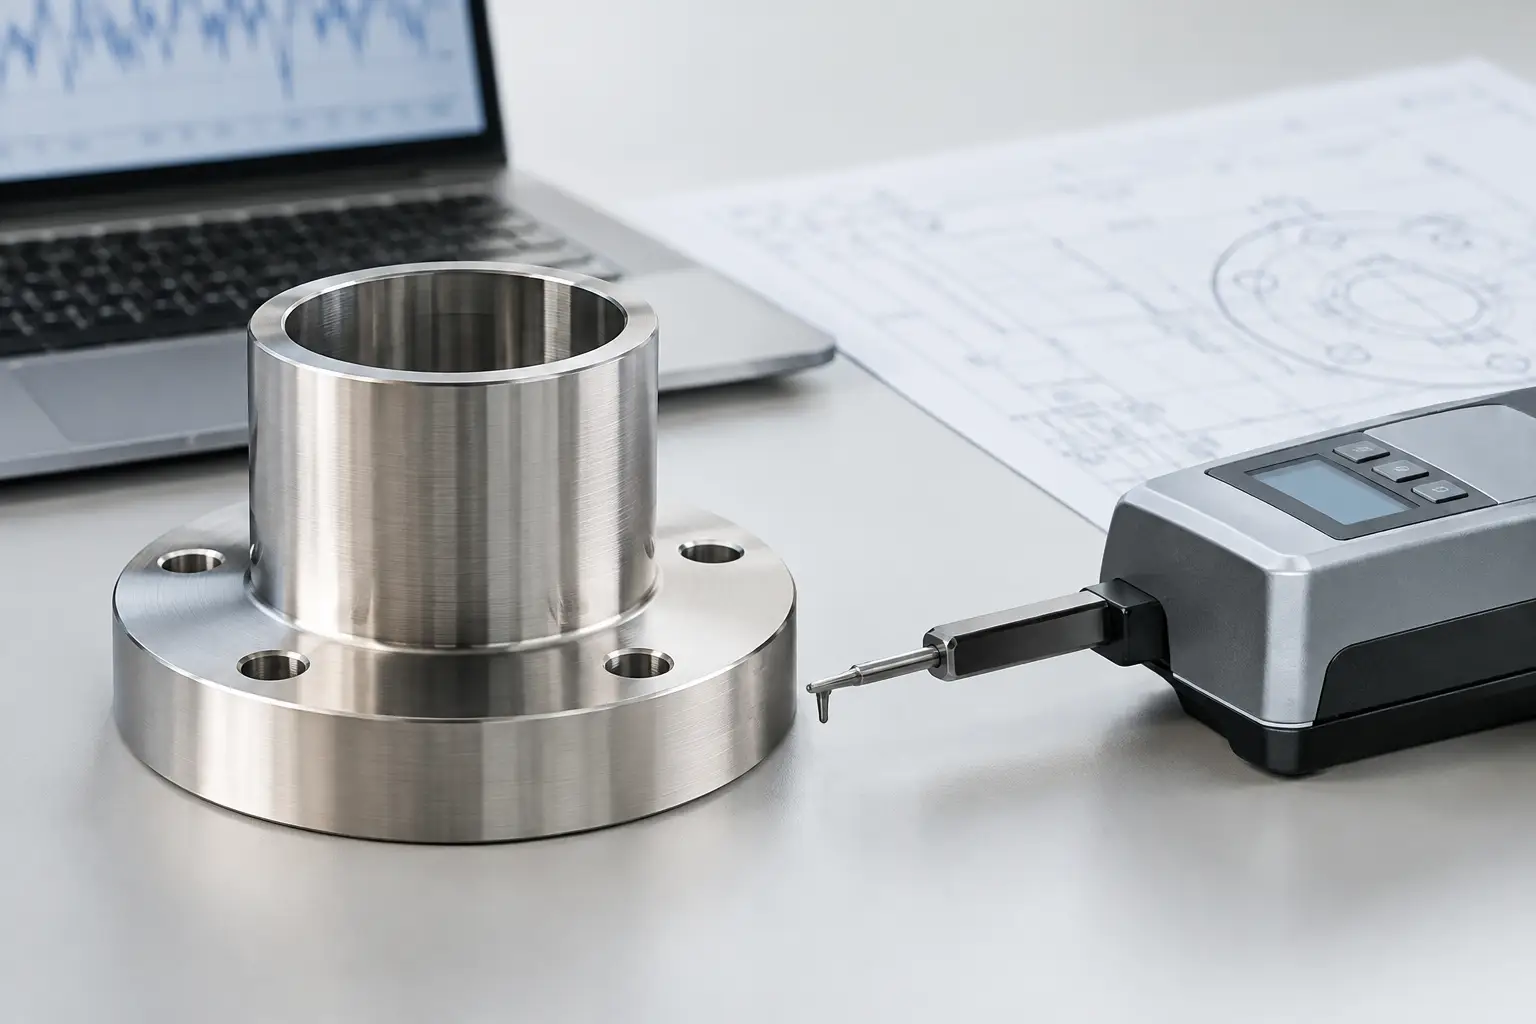
Una finitura apparentemente uniforme può comportarsi in modo molto diverso durante la pulizia, sotto una luce radente o nel contatto quotidiano con mani, detergenti e alimenti. Capire come valutare rugosità inox significa quindi evitare una scelta basata solo sul campione visivo e definire una superficie coerente con uso, processo produttivo ed effetto progettuale.
Per un rivestimento di ascensore, una cucina professionale, una facciata o un componente tecnico, la rugosità non è un dettaglio marginale. Incide sulla capacità di trattenere residui, sulla resistenza percepita ai graffi, sulla riflessione della luce, sull’orientamento estetico della finitura e, in alcuni casi, sulla conformità ai requisiti igienici o di sicurezza. L’acciaio inox offre un repertorio molto ampio di superfici: per scegliere con precisione occorre leggere i valori strumentali senza separarsi mai dal contesto applicativo.
Che cosa misura davvero la rugosità dell’inox
La rugosità descrive le micro-irregolarità presenti su una superficie reale rispetto a un profilo ideale. Non va confusa con la planarità della lamiera, né con difetti localizzati quali rigature profonde, impronte, inclusioni o ondulazioni. Una superficie può essere perfettamente piana e presentare una rugosità elevata, oppure avere una rugosità bassa ma riflettere in modo disomogeneo per effetto di deformazioni o lavorazioni successive.
Il parametro più diffuso è Ra, la rugosità media aritmetica, espressa normalmente in micrometri (µm). Ra restituisce un valore medio delle deviazioni del profilo e permette di confrontare finiture simili con un linguaggio condiviso tra committente, fornitore e trasformatore. In termini generali, un Ra più basso corrisponde a una superficie più liscia.
Da solo, tuttavia, Ra non racconta tutta la superficie. Due lamiere possono avere un Ra comparabile e comportarsi diversamente se una presenta picchi più marcati o solchi più profondi. Per questo, nelle specifiche più esigenti possono entrare anche Rz, che considera l’altezza media dei picchi e delle valli del profilo, oppure parametri legati alla distribuzione dei picchi, alla portanza e alla texture tridimensionale.
La lettura corretta parte da una domanda semplice: quale fenomeno deve essere controllato? Se l’obiettivo è una pulizia agevole, Ra è spesso un primo riferimento utile. Se contano la ritenzione di sporco, il contatto di tenuta, la scorrevolezza o una precisa risposta ottica, servono una valutazione più articolata e prove sull’effettiva finitura proposta.
Come valutare la rugosità inox oltre il valore Ra
La rugosità è misurabile, ma l’idoneità della superficie è sempre applicativa. Nel capitolato, un valore di Ra privo di indicazioni su lega, stato di fornitura, direzione di satinatura, area di misura e metodo di controllo lascia spazio a interpretazioni. È un rischio concreto quando il materiale deve integrarsi con lotti successivi o con elementi già prodotti.
La prima verifica riguarda il tipo di finitura. Una superficie 2B, satinata, spazzolata, lucida, super mirror, decorata o rigidizzata possiede una propria topografia e una propria identità visiva. Una satinatura direzionale, per esempio, mostra solchi ordinati che possono essere gradevoli e funzionali, ma richiedono attenzione nella pulizia e nell’orientamento di posa. Una finitura a specchio riduce molto la rugosità, ma rende più visibili impronte, graffi e disallineamenti tra pannelli.
La seconda verifica è la direzione della lavorazione. Il rugosimetro può rilevare valori differenti a seconda che percorra i solchi longitudinalmente o trasversalmente. Anche il comportamento pratico cambia: acqua, polveri e residui tendono a seguire la tessitura, mentre la luce evidenzia le righe secondo angolo di osservazione e orientamento delle lastre. In un grande rivestimento, la coerenza della direzione di finitura è spesso tanto importante quanto il valore Ra nominale.
La terza verifica riguarda ciò che accade dopo l’acquisto. Taglio laser, piegatura, saldatura, spazzolatura locale, applicazione di film protettivi e pulizie improprie possono modificare la superficie o interromperne la continuità estetica. La rugosità dichiarata dal produttore si riferisce al materiale prima della trasformazione: il risultato finale va considerato come sistema, non come dato isolato.
Strumenti e condizioni di misura
La misurazione più comune avviene tramite rugosimetro a contatto, dotato di puntale che percorre una lunghezza definita sulla superficie. Per ottenere dati confrontabili, non basta appoggiare lo strumento su un punto qualsiasi della lamiera. Occorre concordare la zona di rilevazione, il numero di misure, la direzione di scansione, la lunghezza di campionamento e il filtro applicato dal dispositivo.
In presenza di superfici molto riflettenti, decorative, strutturate o con texture irregolari, possono essere preferibili sistemi ottici tridimensionali. Questi strumenti aiutano a visualizzare la morfologia della superficie senza il contatto del puntale, ma richiedono competenza nell’interpretazione: una texture progettata per creare movimento visivo non può essere giudicata con gli stessi criteri di una lamiera destinata a un impiego igienico ad alta pulibilità.
Anche la pulizia del campione conta. Polvere abrasiva, residui di pellicola, oli di lavorazione o impronte possono falsare il rilievo. Allo stesso modo, una misura su un campione piano non sostituisce necessariamente una verifica su un pezzo saldato, piegato o sottoposto a finitura post-processo. Quando la specifica è critica, conviene validare il ciclo completo su un provino rappresentativo.
Rugosità, igiene e pulibilità
Nelle applicazioni alimentari, farmaceutiche e professionali, una rugosità contenuta favorisce la pulibilità perché riduce i punti in cui residui e contaminanti possono annidarsi. Ma sarebbe riduttivo fissare un solo limite di Ra e considerare chiusa la scelta. La pulibilità dipende anche da qualità della saldatura, assenza di fessure, geometrie, accessibilità delle superfici, prodotti detergenti e frequenza di manutenzione.
Per componenti destinati al contatto con alimenti, la valutazione deve includere materiale, finitura, ciclo produttivo e requisiti M.O.C.A. applicabili al manufatto. Una satinatura ben eseguita può essere adatta in molte applicazioni, mentre aree esposte a contaminazione intensa o a lavaggi frequenti potrebbero richiedere livelli di finitura e controlli più stringenti. Il dato numerico orienta la decisione, ma non sostituisce la verifica dell’idoneità finale.
C’è poi un aspetto estetico-operativo: le superfici troppo lucide possono essere molto facili da detergere, ma evidenziare aloni e impronte in spazi ad alta frequentazione. Trattamenti anti-impronta e finiture con texture controllata permettono di cercare un equilibrio diverso tra brillantezza, manutenzione percepita e riconoscibilità del progetto.
Rugosità e design: la superficie deve parlare con la luce
Nel design e nell’architettura, la rugosità influenza la riflessione più di quanto spesso emerga da una scheda tecnica. Una superficie liscia restituisce immagini nitide e contrasti forti. Una satinatura diffonde la luce lungo una direzione. Una finitura decorata, come una texture Water Rhythm, Granex o Vortex, costruisce profondità, attenua alcuni segni d’uso e modifica la percezione del volume.
Non esiste una finitura migliore in assoluto. Per una parete scenografica può essere desiderabile una texture con rilievi evidenti; per una carenatura tecnica o un banco di lavoro può prevalere l’esigenza di pulizia e continuità. L’inox colorato amplia ulteriormente le possibilità, poiché la finitura superficiale interagisce con tonalità, riflessi e illuminazione ambiente. Il campione va quindi osservato nella luce reale del progetto, da vicino e da una distanza compatibile con l’uso previsto.
Come impostare una specifica efficace
Una richiesta tecnica ben formulata evita equivoci in approvvigionamento e semplifica il controllo in accettazione. Oltre al grado dell’acciaio e allo spessore, è utile indicare la finitura commerciale richiesta, il parametro di rugosità e la relativa tolleranza quando necessaria, il metodo di misura, la direzione di rilevazione e l’orientamento estetico della lamiera.
Quando il materiale è destinato a pannelli affiancati, facciate, arredi o produzioni seriali, vanno definiti anche formato, verso della texture, protezione superficiale e criteri di accettazione visiva. Se sono previste pieghe, saldature o lavorazioni meccaniche, ha valore chiedere un campione lavorato e non soltanto una porzione di lamiera grezza. Steel Service Group affianca progettisti e imprese proprio in questo passaggio, mettendo a disposizione campionatura e competenze sulle finiture per trasformare un requisito generico in una scelta producibile.
La scelta più affidabile nasce dall’incontro tra misura e materia: un valore Ra corretto, un campione osservato nelle condizioni reali e una lavorazione definita con precisione. È così che la superficie inox smette di essere un dettaglio di capitolato e diventa parte attiva della qualità del progetto.


